Технология сварки кровельной гидроизоляции является ключевой при монтаже плоской крыши и одновременно служит аттестатом качества кровельной фирмы. Наряду с точным, детальным общим планированием здесь важны качество работы и профессиональная компетентность. Застройщики и заказчики, к сожалению, не уделяют этому должного внимания.
Способ соединения зависит от типа кровельного материала и определяется инструкцией производителей или, если таковой нет, соответствующими нормами и предписаниями, устанавливающими способы стыкования. Основные технологии для соединения термопластмасс или эластомеров (синтетического каучука) определяют способы шовного скрепления изоляционного покрытия посредством сварки, склейки и вулканизации. Выбирая способ соединения и обеспечивая качество шва, кровельщик закладывает основу успешного завершения объекта и его будущей рентабельности.
Полимерные кровельные и гидроизоляционные материалы из термопластичных полимеров или вулканизированных эластомеров в отличие от битумной кровли не обрабатываются открытым пламенем. Материалы на основе ПВХ и ТПО надежно соединяются сваркой горячим воздухом или газом либо нагревательным клином. Рациональную работу сегодня обеспечивают соответствующие сварочные аппараты. Эти способы предполагают пластификацию поверхности кровель за счет нагревания и их соединение под давлением.
Аморфные кровельные материалы, такие как ПВХ, имеют достаточно широкий температурный диапазон размягчения. Шовное соединение достигает наибольшей устойчивости к нагрузкам сразу после полного охлаждения.
В противоположность этому для кристаллических и полукристаллических кровельных материалов, таких как полиэтилен, полипропилен и их сополимеры, характерна точка плавления. За счет рекристаллизации окончательная прочность этих шовных соединений достигается лишь через сутки.
Благодаря легкости обработки и долговечности однородное шовное соединение обеспечивает самый высокий уровень надежности вне зависимости от климатических, химических и физико-динамических требований к покрытию. Материалы из термопластичных пластмасс толщиной от 1,5 мм при прочном соединении одним из способов гомогенной сварки и вулканизированные стыковые швы эластомерной кровли, выполненные в заводских условиях, сохраняют стойкость в самых сложных условиях эксплуатации.
В случае приваривания новой кровли к старой из аналогичного материала безупречное качество швов часто недостижимо. А при длительной эксплуатации кровельных поверхностей в открытом пространстве, особенно в теплые месяцы, под воздействием ультрафиолетовых лучей, озона и высокой влажности, поверхность окисляется и подвергается старению, из-за чего при сварке стандартным оборудованием шов получается недостаточно прочным.
Подобные явления наиболее характерны для кровли из полиолефинов на основе полиэтилена или полипропилена, а также их сополимеров, хотя происходят и с кровельными покрытиями на основе других материалов. Из-за усадки и термического сжатия это может привести к размыканию сварочного шва. Существуют различные технологии подготовки к свариванию для предотвращения таких ситуаций. Например, поверхности в области шва вручную очищают специальным растворителем по рекомендации поставщика. Другой метод – шлифовка или снятие фаски соединяемых поверхностей кровли в месте стыка. Эта технология требует большого опыта, а также значительных трудозатрат.
На кровельных покрытиях из ТПО, особенно на основе полипропилена, ненадежные шовные соединения и дефекты на поверхностях стыков нельзя сваривать повторно. Эти участки следует переварить, используя полоски кровли из того же материала.
СОЕДИНЕНИЕ ШВА И ЕГО ПРОЧНОСТЬ
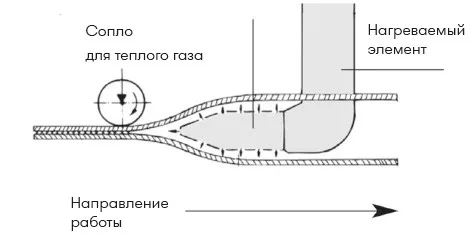
Рис. 36
Принципиальная схема сварки горячим газом
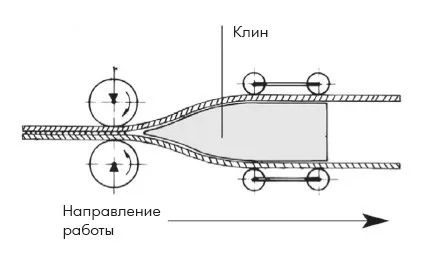
Рис. 37
Принципиальная схема сварки нагревательным клином
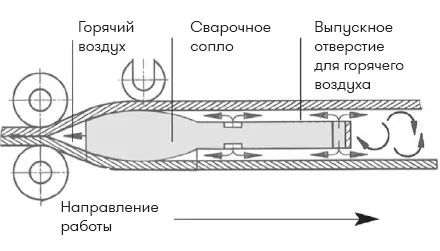
Рис. 38
Принципиальная схема комбинированной сварки в раструб
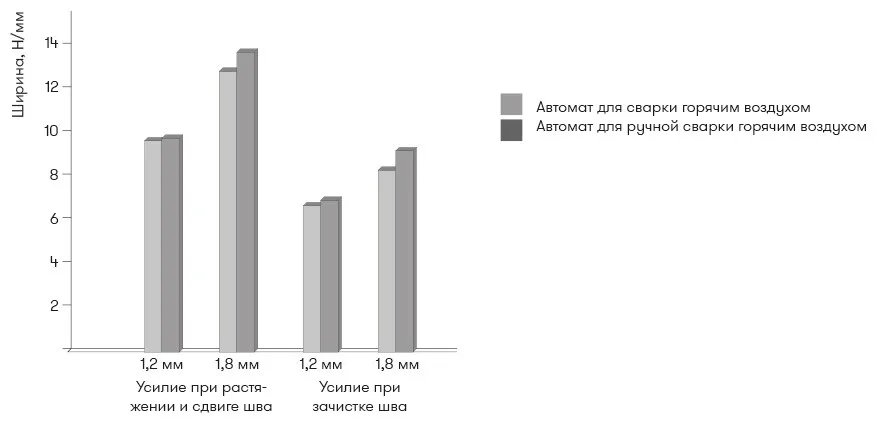
Рис. 39
Прочность швов в зависимости от толщины и способа стыковки покрытий из ПВХ