Источники тока для электросварки разделяются на две большие группы по виду получаемого от них тока: источники переменного тока и источники постоянного тока.
К первым относятся сварочные трансформаторы и резонансные источники сварочного тока. Ко вторым – сварочные выпрямители и сварочные генераторы.
Важнейшие свойства как сварочной дуги, так и источников сварочного тока описывают их вольт-амперные характеристики (ВАХ), которые показывают зависимость между установившимися значениями тока и напряжения дуги и могут быть падающими, жесткими и возрастающими (рис. 6.9, а). ВАХ имеет три области.
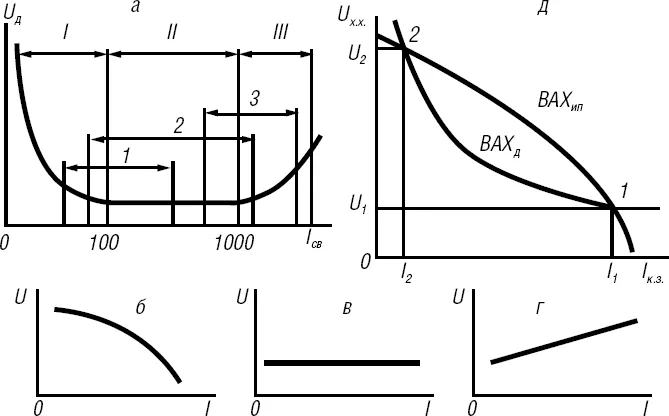
Рис. 6.9. Вольт-амперные характеристики процесса дуговой сварки:
а – статическая характеристика сварочной дуги (I – участок падающей характеристики; II – участок жесткой характеристики; III – участок возрастающей характеристики; 1, 2, 3 – участки характеристики при различных способах сварки); ВАХ источников питания сварочной дуги (б – падающая; в – жесткая; г – возрастающая); д – совмещенные ВАХ источника питания и сварочной дуги (ВАХип – ВАХ источника питания; ВАХд – ВАХ дуги; Ux.x. – напряжение холостого хода; Iкз – ток короткого замыкания)
Первая область (I) характеризуется резким падением напряжения Uд на дуге с увеличением тока сварки Iсв. Такая характеристика называется падающей и вызвана тем, что при увеличении тока сварки происходит увеличение площади, а следовательно, и электропроводности столба дуги.
Во второй области (II) характеристики увеличение тока сварки не вызывает изменения напряжения дуги. Характеристика дуги на этом участке называется жесткой. Ее положение на этом участке происходит за счет увеличения сечения столба дуги, анодного и катодного пятен пропорционально величине сварочного тока. При этом плотность тока и падение напряжения на протяжении всего участка не зависят от изменения тока и остаются почти постоянными.
В третьей области (III) с увеличением сварочного тока возрастает напряжение на дуге. Такая характеристика называется возрастающей. При работе на этой характеристике плотность тока на электроде увеличивается без увеличения катодного пятна, при этом возрастает сопротивление столба дуги и напряжение на дуге увеличивается.
Для стабильного горения сварочной дуги необходимо равенство между напряжениями и токами дуги (Uд и Iд) и источника питания (Uип и Iип).
Участки 1, 2, 3 характеристики (рис. 6.9, а) соответствуют статическим характеристикам источников питания (рис. 6.9, б – г), применяемых при различных способах сварки:
• 1 (падающая) – ручная дуговая сварка штучными электродами;
• 2 (жесткая) – автоматическая, полуавтоматическая сварка под флюсом, электрошлаковая сварка толстой электродной проволокой диаметром более 2,5 мм на малых и средних плотностях тока;
• 3 (возрастающая) – сварка под флюсом и в среде защитных газов тонкой электродной проволокой на больших плотностях тока.
Работу сварочной цепи и дуги нужно рассматривать при наложении статической ВАХ сварочной дуги на статическую ВАХ источника питания (называемую также внешней характеристикой источника питания). При этом напряжение и ток источника питания и дуги совпадают в точках 1 и 2 (рис. 6.9, д). Устойчивому горению сварочной дуги соответствует только точка 1.
При уменьшении тока дуги напряжение источника станет больше напряжения на дуге, так как на характеристике источника питания рабочая точка сместится влево, избыток напряжения источника питания приведет к увеличению тока дуги, т. е. к возврату процесса в точку 1. Если ток дуги увеличится, то напряжение источника снизится согласно внешней характеристике источника питания и станет меньше напряжения дуги, ток дуги уменьшится, режим дуги восстановится.
Точка 2 соответствует неустойчивому горению дуги, так как случайное изменение тока дуги происходит вплоть до обрыва дуги или до тех пор, пока ток не достигнет значения, соответствующего значению тока в точке 1 устойчивого горения дуги. Поэтому устойчивое горение дуги поддерживается только в той точке пересечения характеристик источника и дуги, где внешняя характеристика источника питания является более круто падающей, чем статическая характеристика дуги.
Ручная электросварка обычно сопровождается значительными колебаниями длины дуги. При этом дуга должна гореть устойчиво, а ток дуги не должен сильно изменяться. Часто требуется увеличить длину дуги, поэтому дуга должна иметь достаточный запас эластичности при удлинении, т. е. не обрываться.
Статическая характеристика сварочной дуги при ручной сварке обычно является жесткой, и отклонение тока при изменении длины дуги зависит только от типа внешней характеристики источника питания. При прочих равных условиях эластичность дуги тем выше, а отклонение тока дуги тем меньше, чем больше наклон внешней характеристики источника питания. Поэтому для ручной электросварки применяются источники питания с падающими внешними характеристиками. Это дает возможность сварщику удлинять дугу, не опасаясь ее обрыва, или уменьшать длину дуги без чрезмерного увеличения тока.
Высокую устойчивость горения дуги и ее эластичность, стабильный режим сварки, надежное первоначальное и повторное зажигание дуги обеспечивают также повышенное напряжение холостого хода, ограниченный ток короткого замыкания. Ограничение этого тока очень важно, так как при переходе капли расплавленного металла электрода на изделие возможно короткое замыкание. При больших значениях тока короткого замыкания происходят прожоги металла, прилипание электрода, осыпание покрытия электрода и разбрызгивание расплавленного металла. Обычно значение тока короткого замыкания больше тока дуги в 1,2–1,5 раза.
Основными данными технических характеристик источников питания сварочной дуги являются напряжение холостого хода (напряжение между его выходными зажимами в момент, когда внешняя сварочная цепь разомкнута), номинальный сварочный ток (ток источника сварочного тока в режиме стандартной нагрузки при соответствующем номинальном (стандартном) напряжении нагрузки), пределы регулирования сварочного тока.
Значения тока и напряжения на дуге в процессе сварки непрерывно меняются. Капли расплавленного металла замыкают дуговой промежуток, периодически изменяя силу тока и длину дуги. Происходит переход от холостого хода к короткому замыканию, затем к горению дуги с образованием капли расплавленного металла, которая вновь замыкает дуговой промежуток. При этом ток возрастает до величины тока короткого замыкания, что приводит к сжатию и перегоранию мостика между каплей и электродом. Напряжение возрастает, дуга вновь возбуждается, и процесс периодически повторяется.
Такие изменения тока и напряжения на дуге происходят в доли секунды, поэтому источник питания сварочной дуги должен обладать высокими динамическими свойствами, т. е. быстро реагировать на все изменения в дуге.
Виды сварочных аппаратов
Сварочное оборудование бывает нескольких видов: генераторы (агрегаты), трансформаторы, полуавтоматы, сварочные выпрямители, инверторы. Каждый из этих аппаратов обладает плюсами и минусами.
Сварочными генераторами называют сложные электромеханические устройства, которые сами вырабатывают электричество и поэтому могут использоваться на неэлектрифицированных объектах: в строящемся доме, гараже, на только что купленном дачном участке. Главный их недостаток – большие размеры, огромный вес и трудоемкость обслуживания. К тому же они весьма недешевы.
Сварочные трансформаторы переменного тока, пожалуй, наиболее простые, недорогие и распространенные из всех видов сварочных аппаратов. Как и большинство остальных бытовых сварочных аппаратов, они используют плавящиеся электроды.
Применяются такие сварочные аппараты, как правило, для сварки низколегированных сталей. Качественно изготовленный трансформатор исключительно надежен и не требует специального обслуживания. Но сварка на переменном токе отличается невысоким качеством и требует определенных навыков от сварщика. Регулировка силы тока довольно неудобна – осуществляется перемещением сердечника рассеяния, отведением обмоток на первичной стороне либо с помощью магнитного усилителя (трансдуктора).
Косвенно судить о ВАХ сварочного аппарата можно по паспортным данным. А именно, зная напряжения холостого хода и номинальное, а также номинальный (рабочий) ток и ток короткого замыкания, можно достаточно точно оценить ее крутизну. При неудовлетворительных параметрах крутизну ВАХ можно увеличить включением в сварочную цепь балластного сопротивления, но все же лучше, если аппарат в этом не нуждается.
Сварочные выпрямители представляют собой те же трансформаторы переменного тока, оснащенные выпрямительным блоком и иногда регулирующим устройством. Более сложное устройство потребляет больше электроэнергии и намного тяжелее. Зато постоянный ток обеспечивает более качественную и комфортную работу. Достоинствами сварочных выпрямителей является также возможность сваривать не только черные, но и цветные металлы и сплавы, а также меньшая стоимость по сравнению с более сложными аппаратами.
Иногда полученный на выходе выпрямителя ток имеет слишком большой коэффициент пульсации и плохо поддерживает дугу на постоянном токе. Тогда применяют еще и сглаживающий дроссель, а он по массе может быть сравним с трансформатором (самой тяжелой частью).
Сварочные полуавтоматы тоже выполнены на базе трансформаторов. Их особенностью является то, что сварка осуществляется не электродами, а специальной проволокой в газовой среде (обычно применяется аргон или углекислый газ). Есть модели, которые позволяют работать и без газа, для чего используется специальная флюсовая проволока. Такие аппараты позволяют варить сталь, в том числе нержавейку, а также алюминий. Свариваемый металл определяет материал проволоки и используемый газ: для железа лучше всего подойдет углекислый газ, для алюминия – аргон.
Сварочная проволока по шлангу автоматически подается в сварочную горелку, обеспечивая ровный, хорошо защищенный от коррозии шов. Такая сварка получила широкое распространение в ремонте автомобилей. Недостатками полуавтоматов можно считать большой вес и габариты, высокую цену и сложную конструкцию, включающую роликовый механизм подачи проволоки. Кроме того, для сварки требуется наличие баллона с газом. Номинальный срок службы сварочных полуавтоматов – 5 лет со сменой сварочной горелки через каждые полгода.
Сварочные инверторы, пожалуй, наиболее популярная сегодня категория сварочных аппаратов. Принцип работы инвертора таков: переменный ток от потребительской сети частотой 50 Гц выпрямляется и сглаживается фильтром. Полученный постоянный ток преобразуется инвертором снова в переменный, но уже высокой частоты (до 100 кГц). Затем высокое переменное напряжение высокой частоты понижается до 70–90 В, а сила тока соответственно повышается до необходимых для сварки 100–200 А. Высокая частота сварочного тока позволяет добиться значительных преимуществ сварочного инвертора перед другими источниками питания сварочной дуги: малых габаритов и веса, высокого КПД источника питания (порядка 90 %). Дуга в данном случае получается очень устойчивой, сварной шов выходит гораздо ровнее, чем у моделей трансформаторного типа.
Современные инверторы, наряду с постоянным током, выдают также переменный ток, причем как синусоидальными, так и прямоугольными импульсами. Электроды, например, с исключительно основным покрытием, которые не позволяют вести сварку синусоидальным переменным током, успешно расплавляются при подаче прямоугольного переменного тока. Такая необходимость может возникнуть при наличии неблагоприятных условий дутья.
Электронное управление инвертором позволяет за микросекунды подрегулировать параметры сварочного тока, ограничить ток короткого замыкания и улучшить cos ϕ. Если, например, напряжение электрической дуги из-за большой капли, образовавшейся на электроде, становится слишком коротким и падает ниже 8 В, сила тока автоматически повышается. Это может помочь электрической дуге освободиться и не погаснуть. Такая функция особенно важна при сварке электродами с целлюлозным, а также с основным покрытием.
Ширину электрической дуги, а значит, и ее жесткость можно плавно изменять регулируемым дросселем. Более жесткая дуга требуется, например, при наличии неблагоприятных условий дутья.
За надежным зажиганием дуги и достаточным прогревом на еще холодном основном материале в начале сварки следит функция «Горячий пуск» (Hotstart). Зажигание при этом производится с повышенной силой тока.
Функция Antistick препятствует прокаливанию электрода, когда зажигание заканчивается неудачей и электрод прилипает к изделию. Если после зажигания нарастания напряжения не происходит, ток немедленно снижается до нескольких ампер. После этого электрод можно легко отделить от металла.
Есть у инверторов и недостатки: прежде всего высокая стоимость по сравнению с другими типами сварочных аппаратов, а также требовательность к качеству питания – при скачках или просадках напряжения, что в нашей действительности случается довольно часто, инвертор может быстро выйти из строя. Эти аппараты боятся пыли, поэтому производители рекомендуют хотя бы два раза в год чистить аппарат изнутри. Инверторы не любят мороза, и при температуре ниже –15 °C их эксплуатация не всегда возможна. Ремонтопригодность такого оборудования весьма низкая – сложная электронная схема не поддастся неспециалисту, настройка ее требует специального измерительного оборудования, а стоимость ремонта в мастерской составит как минимум треть цены всего аппарата. Особенно часто так себя ведут недорогие инверторы родом из азиатских стран. Более надежные аппараты солидных торговых марок стоят существенно дороже. И еще одна особенность: длина каждого из сварочных кабелей инвертора не должна превышать 2,5 метра.
При выборе того или иного аппарата следует учитывать также следующие соображения.
Все сварочные аппараты обладают такой характеристикой, как ПВ – продолжительность включения, или ПН – процент времени непрерывной работы при определенном токе. Это показатель времени непрерывного горения дуги, которое может обеспечить конкретная модель сварочного оборудования в течение условного 10-минутного цикла. Например, в паспорте указано, что для тока 160 А ПВ = 30 %. Это означает, что аппарат будет работать 3 минуты (10 мин × 30 %), а на 7 минут придется сделать перерыв. Поэтому не следует покупать аппарат с номинальным током 120 А и ПВ, равной 20 %, который перегреется через один-два электрода. К тому же многие производители занижают условия измерений, например понижают температуру окружающей среды или берут пятиминутный интервал.
В результате аппарат либо не обеспечивает нужный ток, либо работает с перегрузкой, перегревается и выходит из строя. Всегда необходимо иметь запас по току (мощности), поэтому оптимальные параметры аппарата для большинства бытовых работ – 160 А и ПВ не менее 40 %. Если необходимо работать длительное время, нужно приобретать сварочный аппарат с еще более высокой ПВ.
Большинство моделей сварочных аппаратов работают при напряжении в пределах 220 В ± 10 %, т. е. от 198 до 242 В. Некоторые модели устойчиво работают при падении напряжения до 20 % (176 В). Это имеет большое значение для районов с пониженным напряжением в сети. Кроме того, следует уточнить электропитание на территории, где предстоит работать: однофазное (220 В) или трехфазное (380 В).
В зависимости от вида и толщины металла, с которым придется работать, определяются вид и мощность сварочного аппарата (и, соответственно, его стоимость). Если работать предстоит на высоте, постоянно перемещать сварочный аппарат, лучше всего приобретать компактные переносные модели: ими можно пользоваться и в квартире, и на даче, и в гараже. Если все это не важно, лучше выбрать аппарат с большим количеством возможностей.